
Si vous achetez des gants jetables à la caisse, le moment de vérité survient dès la première défaillance d'un gant. La perforation, la manchette déchirée ou le film raide ne sont pas un acc...
READ MORE
Catégorie Actualités
Catégorie de produit
Comment est fabriqué le tissu non tissé ? Le processus de fabrication complet, des fibres aux produits en rouleaux
Vous prenez une blouse d'isolation jetable ou un champ chirurgical et vous sentez un drap léger qui ne ressemble en rien au coton tissé ou au polyester tricoté. Ce matériau est du non-tissé, et il est fabriqué par un chemin complètement différent : il n’y a pas de fil, pas de tissage, pas de tricot. Au lieu de cela, les fibres sont déposées directement dans une bande, puis liées ensemble par la chaleur, des produits chimiques ou un enchevêtrement mécanique. Chaque produit non tissé que vous rencontrez, qu'il s'agisse d'une blouse médicale, d'une lingette ou d'une combinaison de protection, suit la même séquence en deux étapes : formation de la bande et liaison de la bande. Les choix spécifiques au cours de ces étapes déterminent la résistance, la douceur, la performance barrière et le coût du tissu.
Formation Web : Disposer les fibres dans une feuille
La première étape consiste à prendre les fibres brutes (soit des fibres discontinues courtes, soit des filaments continus extrudés à partir de polymère fondu) et à les disposer en un matelas lâche et uniforme. Il existe quatre technologies principales de formation de bandes, chacune adaptée à différentes matières premières et utilisations finales.
Drylaid : Cardé et Airlaid
Les processus Drylaid commencent par des fibres discontinues qui sont ouvertes, nettoyées, puis cardées ou aérées. Dans la méthode cardée, des cylindres rotatifs dotés de dents métalliques peignent les fibres dans une orientation parallèle ou aléatoire pour former une bande. Les toiles cardées sont utilisées dans les non-tissés thermoliés et aiguilletés pour les lingettes, les entoilages et l'isolation. Dans la méthode airlaid, les fibres sont suspendues dans un flux d'air puis déposées sur une bande mobile, créant ainsi une bande plus isotrope avec un gonflant plus élevé. Airlaid est courant dans les noyaux absorbants pour couches et produits d'hygiène féminine. Les deux méthodes de pose à sec sont flexibles pour le mélange de fibres naturelles et synthétiques, mais elles nécessitent une préparation de fibres discontinues.
Posé à l'eau
Posé à l'eau nonwovens borrow heavily from papermaking technology. Fibers (often short, <20 mm) are suspended in water with chemical dispersants to form a slurry. The slurry is spread evenly onto a wire mesh, water is drained away, and the remaining fiber mat is dried and bonded. Wetlaid is ideal for very short fibers that cannot be carded, such as glass, aramid, or specialty synthetic pulps. The process produces uniform, thin sheets with good dimensional stability, used in filtration media, tea bags, and synthetic paper.
Spunlaid (Spunbond)
Le spunbond est la méthode la plus courante pour les non-tissés à grand volume comme ceux utilisés dans les blouses médicales et les vêtements de protection. Les granulés de polymère (généralement du polypropylène ou du polyester) sont fondus, extrudés à travers des filières en filaments continus, puis étirés par de l'air à grande vitesse. Les filaments sont déposés de manière aléatoire sur une bande transporteuse en mouvement pour former une bande uniforme. Les tissus Spunbond sont solides, légers et économiques. Étant donné que le processus passe directement du polymère au tissu, sans traitement de base, il offre une productivité élevée.
Soufflé par fusion
Soufflé par fusion is similar to spunbond but uses a much higher air velocity that breaks the filaments into very fine fibers (often less than 5 microns in diameter). These microfibers create a web with an enormous surface area and small pore size, giving excellent filtration and barrier properties. Meltblown is the key layer in surgical masks, respirators, and filter media. Often, meltblown is combined with spunbond layers to create SMS (Spunbond-Meltblown-Spunbond) composites, which balance strength and filtration.
Collage de toile : transformer une toile lâche en un tissu utilisable
Une fois la toile formée, elle reste un tapis moelleux et fragile. Le collage consolide les fibres à leurs points de contact pour donner à la bande une résistance à la traction, une résistance à la déchirure et une stabilité dimensionnelle. La méthode de collage affecte considérablement le toucher, le drapé et les performances du tissu.
Liaison thermique
La liaison thermique applique de la chaleur et de la pression pour fusionner les fibres qui ont un point de fusion plus bas (fibres à deux composants ou poudres de liant ajoutées). La bande passe à travers des rouleaux de calandre chauffés qui créent des liaisons ponctuelles ou globales. Le collage thermique est rapide, rentable et produit des tissus doux mais résistants utilisés dans les couvre-couches, les blouses médicales et les emballages. Le motif de liaison (par exemple, point, losange ou dentelle) peut être conçu pour contrôler l'étirement et la respirabilité.
Liaison mécanique : aiguilletage et spunlace (hydroenchevêtrement)
La liaison mécanique enchevêtre les fibres sans chaleur ni produits chimiques. Lors de l'aiguilletage, des milliers d'aiguilles barbelées pénètrent à plusieurs reprises dans la bande, emprisonnant mécaniquement les fibres ensemble. Les non-tissés aiguilletés sont denses, durables et utilisés dans les géotextiles, les tapis automobiles et les feutres industriels. Dans le cas du spunlace (hydroenchevêtrement), des jets d'eau à haute pression frappent la bande des deux côtés, emmêlant les fibres. Spunlace produit un tissu avec un drapé semblable à celui d'un textile et sans liant chimique, ce qui le rend idéal pour les lingettes, les draps cosmétiques et les pansements médicaux. Spunlace peut obtenir différentes esthétiques en faisant varier la pression de l'eau et les modèles de buses.
Liaison chimique
Le collage chimique consiste à pulvériser, faire mousser ou saturer la bande avec des adhésifs liquides (par exemple, des liants acryliques, latex ou PVA), qui sont ensuite séchés et durcis. Le liant forme des ponts aux intersections des fibres. Le collage chimique est très polyvalent et peut produire des tissus rigides ou doux en fonction du type de liant et du niveau d'ajout. Il est utilisé dans les doublures, les supports de filtration et les surmatelas de meubles. Cependant, la présence de produits chimiques peut affecter la respirabilité et la recyclabilité.
Finition et conversion
Une fois collé, le rouleau non tissé peut subir des traitements de finition supplémentaires : séchage (si posé par voie humide ou lié chimiquement), revêtement hydrofuge ou oléofuge, traitement corona ou plasma pour améliorer la mouillabilité, ou teinture. Le calandrage peut lisser la surface et contrôler l’épaisseur. Enfin, le tissu est refendu, enroulé en rouleaux et expédié aux transformateurs qui le coupent, le cousent ou le laminent pour obtenir des produits finaux. Pour les articles médicaux jetables tels que les blouses d'isolement et les blouses chirurgicales, le tissu non tissé est souvent découpé en motifs et assemblé dans des environnements de salle blanche.
Pourquoi la méthode de fabrication est importante pour les performances d'utilisation finale
Les choix de fabrication (agrafes ou filaments, pose à sec ou spunbond, liaison thermique ou mécanique) déterminent directement le comportement du tissu dans une application spécifique. Par exemple, un tissu spunbond-meltblown-spunbond (SMS) offre un équilibre entre barrière et respirabilité qui est essentiel pour les blouses d'isolement et les blouses chirurgicales, tandis qu'un tissu aiguilleté offre la durabilité nécessaire aux combinaisons de protection industrielles. Comprendre ces différences aide les acheteurs à spécifier le non-tissé adapté à leurs besoins.
En tant que fabricant proposant des gammes de produits non tissés dédiées, Gants JCSM produit des rouleaux de tissu non tissé qui sont transformés en blouses d'isolement, blouses chirurgicales et combinaisons de protection. Ces produits s'appuient sur des processus de formation de bande et de liaison contrôlés avec précision pour répondre aux exigences des environnements médicaux et industriels.
 Fabricants de blouses d'isolation non tissées Kit d'apprentissage sur blouse d'isolation non tissée DM6A7901-zxt3 Kit d'apprentissage sur blouse d'isolation non tissée Voir le produit →
 Fabricants de blouses chirurgicales non tissées Pantalon rectal non tissé DM6A7903-ohpQ Pantalon rectal non tissé Voir le produit →
 Fabricants de combinaisons de protection non tissées Combinaison de protection non tissée DM6A7907 Combinaison de protection non tissée Voir le produit →
Pour explorer toute la gamme de produits en tissu non tissé disponible, visitez la page du produit pour les spécifications et les informations de commande.
En résumé, le tissu non tissé est fabriqué en formant d'abord une bande fibreuse par des méthodes de pose à sec, de pose humide, de filage ou de soufflage par fusion, puis en liant cette bande à l'aide de techniques thermiques, mécaniques ou chimiques. La combinaison de la structure de la toile et de la liaison détermine la résistance, l’efficacité de filtration et le coût du tissu. Que vous recherchiez du matériel pour la protection médicale, les lingettes industrielles ou la filtration, savoir comment le tissu est fabriqué vous aide à choisir le produit adapté au travail. La prochaine fois que vous manipulerez une blouse ou une lingette non tissée, vous reconnaîtrez l'ingénierie qui se cache derrière.
Produits en vedette
Produits recommandés
-
 Gants médicaux en nitrile non poudrés XS de 9 pouces
-
 Gants médicaux en nitrile texturés au bout des doigts XS de 9 pouces
-
 Gants en nitrile texturés au bout des doigts avec protection contre la biosécurité XS de 9 pouces
-
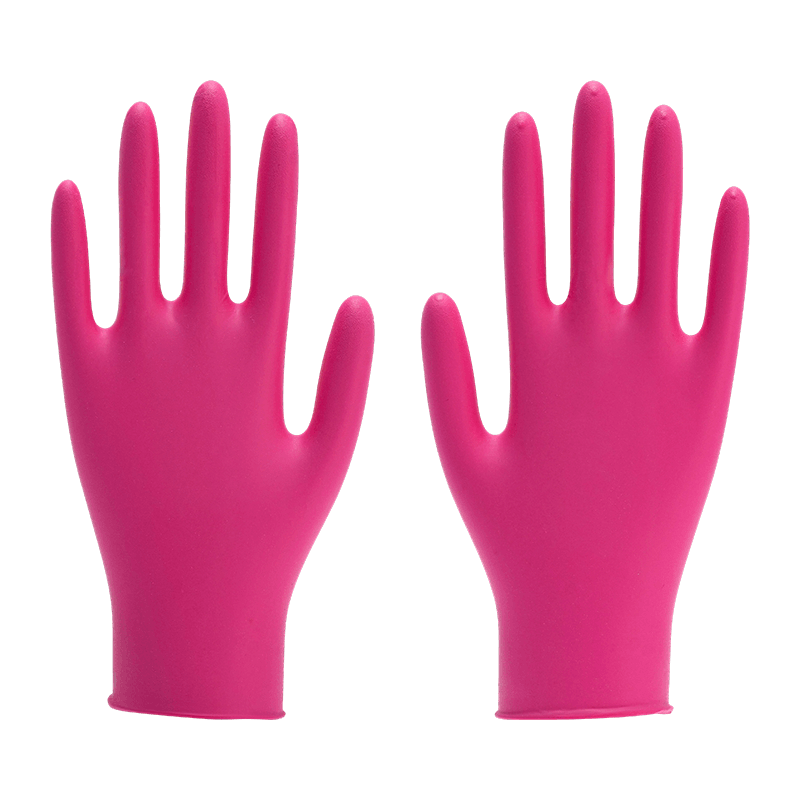 Gants en nitrile non poudrés de protection contre la biosécurité M de 9 pouces
-
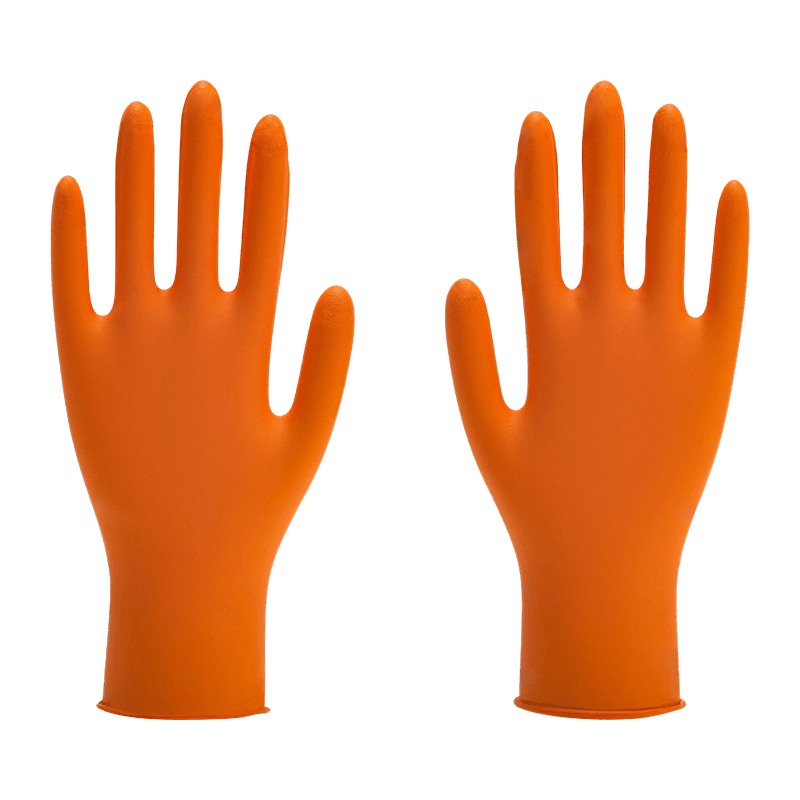 Gants en nitrile texturés médicaux de 9 pouces L
-
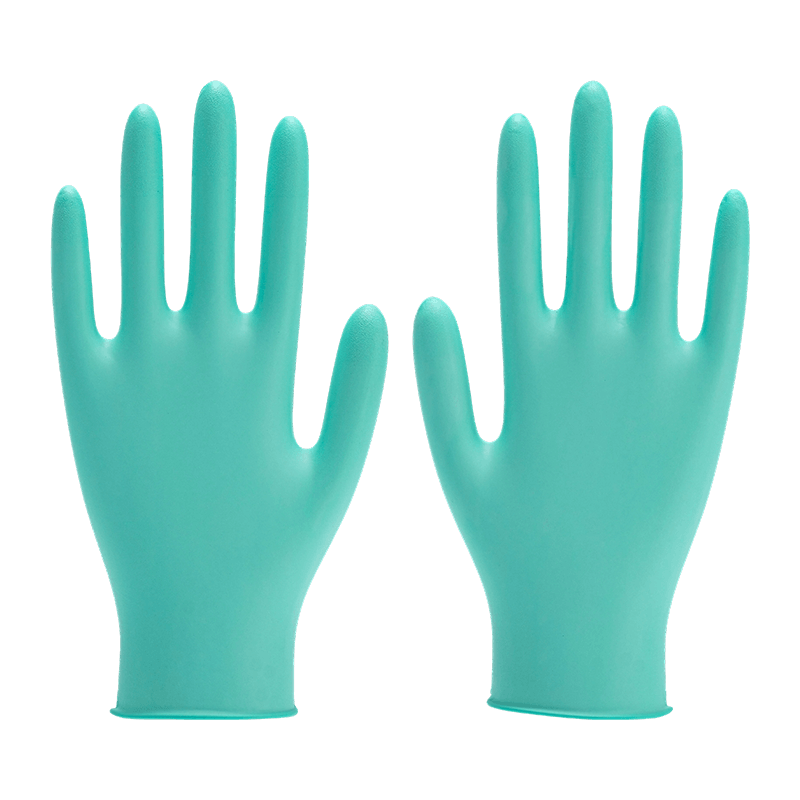 Gants en nitrile texturés médicaux M de 9 pouces
Actualités
-
-
Choisir la bonne taille de gants en nitrile ne doit pas nécessairement être une conjecture. Au cours de nos années de production de gants en nitrile d'examen, industriels, de qualité alimen...
READ MORE -
Mettre gants en nitrile cela semble simple, et la plupart d’entre nous l’ont fait des centaines de fois. Pourtant, dans les cliniques très fréquentées, les usines alimentaires et les ...
READ MORE -
Si vous avez besoin de gants jetables durables, sans latex et résistants à un large éventail de produits chimiques et de perforations, gants en nitrile sont le meilleur choix complet p...
READ MORE
Obtenez un gratuit
Devis personnalisé !
Devis personnalisé !
Nous nous engageons à fournir des solutions intégrées pour les gants en nitrile et les produits non tissés.
Get a Quote
Gants jetables
Liens rapides
Courriel
gatherlucky-sales5@nt-huifu.com
Appelez-nous
+86-18012229099
+86-18012229096
+86-18012229099
AdresseNo.7 Wenzhou Road, zone de développement économique, comté de Shuyang, Suqian, province du Jiangsu, Chine, 223600
droit d'auteur © Jiangsu Complete Sincerity Medical New Materials Co.,Ltd. Tous droits réservés.
 Numéro d'enregistrement : 2021200 / 2021200
Ce site Web est destiné aux utilisateurs en dehors de la Chine